Rompedores de cascarilla
1. El auge del procesamiento siderúrgico en África: por qué las líneas de decapado push-pull son la opción preferida
El consumo de acero en África ha crecido de forma constante, pero el continente ha dependido durante mucho tiempo de productos terminados laminados en frío importados, mientras que su capacidad nacional de procesamiento aguas abajo seguía poco desarrollada. En agosto de 2026, John Cockerill India obtuvo un pedido de 21 millones de dólares estadounidenses de la empresa tanzana A1 Steel Company para suministrar un complejo completo de laminación en frío y galvanizado en Dodoma, que incluye una línea de decapado push-pull y su equipo crítico de entrada, el rompedores de cascarilla.
Este proyecto emblemático señala una tendencia clara: los mercados siderúrgicos emergentes de África están yendo más allá de la fundición primaria hacia el procesamiento de alto valor añadido. Las líneas de decapado push-pull son especialmente adecuadas para estos mercados porque requieren una inversión de capital menor, ofrecen una alta flexibilidad para manejar distintas dimensiones y grados de banda, y son más sencillas de operar y mantener, con capacidades anuales de hasta 1 millón de toneladas.
Sin embargo, el primerísimo paso del procesamiento —el rompedores de cascarilla— determina la eficiencia del decapado posterior y la calidad superficial final para la laminación en frío. Cada vez más acerías africanas se dan cuenta de que, sin un rompimiento de cascarilla eficaz, los productos laminados en frío de alta calidad siguen siendo inalcanzables.
2. Principios de funcionamiento y tipos de rompedores de cascarilla: selección entre tipo seco y húmedo
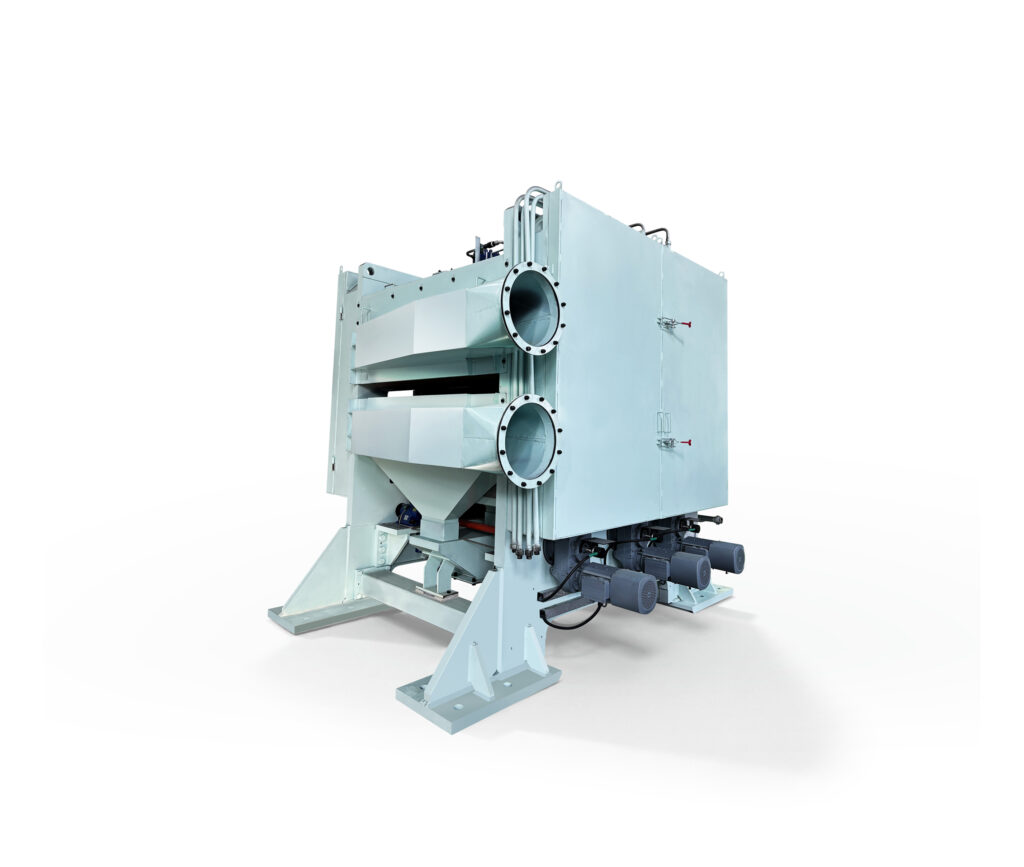
El mecanismo central de un rompedor de cascarilla reside en la acción coordinada de los rodillos de flexión y los rodillos de tensión, que imponen un alargamiento elástico controlado del 2 % al 7 % a la banda laminada en caliente. Esta deformación mecánica fractura la cascarilla de laminación frágil (capa de óxido de hierro) y, al mismo tiempo, mejora la planitud de la banda al eliminar ondas y abombamientos. Según el entorno de operación, los rompedores de cascarilla se clasifican en tipo seco y tipo húmedo.
Las unidades de tipo seco manejan acero al carbono y acero inoxidable de 1,0 mm a 16,0 mm de espesor, e incorporan sistemas integrados de soplado y recolección de polvo para capturar la cascarilla rota. Las unidades de tipo húmedo están diseñadas para acero inoxidable más delgado (0,8–6,0 mm) con funciones añadidas de lubricación y enfriamiento para evitar rayaduras en la superficie.
En una línea de decapado push-pull, el rompedor de cascarilla se coloca justo antes de los tanques de ácido, lo que garantiza que la cascarilla se agriete primero y permite que el ácido penetre rápidamente. Para las acerías africanas, la elección entre tipo seco y húmedo depende de su mezcla de productos (por ejemplo, acero al carbono para construcción frente a acero inoxidable para electrodomésticos) y de las regulaciones ambientales locales, áreas en las que los fabricantes chinos sobresalen ofreciendo soluciones personalizadas adaptadas a las necesidades de cada cliente.
3. Optimización de la calidad superficial antes de la laminación en frío: la sinergia entre el rompedores de cascarilla y el decapado
La laminación en frío exige superficies de banda excepcionalmente limpias; cualquier cascarilla residual será prensada dentro de los rodillos o de la propia banda durante la reducción, creando defectos superficiales irreparables. El rompedor de cascarilla controla con precisión el alargamiento para crear una red de microfisuras en la capa de óxido, lo que permite que el decapado posterior con ácido clorhídrico disuelva la cascarilla de forma más rápida y completa.
Esta sinergia aporta tres beneficios principales:
(1) el consumo de ácido se reduce entre un 15 % y un 25 %;
(2) aumenta la velocidad de línea, impulsando el rendimiento;
(3) se corrige la forma de la banda, proporcionando al tren de laminación en frío una materia prima plana, recta y limpia.
A la inversa, ajustes inadecuados de alargamiento —demasiado bajos provocan un decapado insuficiente; demasiado altos causan decapado excesivo y daños superficiales— pueden comprometer la calidad final del producto. Por lo tanto, el sistema de control de alargamiento en circuito cerrado es el corazón del rompedor de cascarilla, ya que afecta directamente al rendimiento de productos de gama alta como paneles automotrices y carcasas de electrodomésticos. Los compradores africanos deberían preguntar específicamente si el proveedor puede ofrecer servicios de ajuste de alargamiento para aceros avanzados de alta resistencia (AHSS), ya que la demanda de estos grados aumentará considerablemente en todo el continente.
4. El valor único de los fabricantes chinos en el mercado africano: personalización y costo total de propiedad
Dadas las difíciles condiciones de operación en África —suministro eléctrico inestable, altas temperaturas ambiente, entornos polvorientos y largos plazos de entrega de repuestos—, los equipos europeos o estadounidenses a menudo tienen dificultades para adaptarse. Los fabricantes chinos, con amplia experiencia en proyectos en el extranjero, ofrecen soluciones personalizadas más prácticas. Por ejemplo, Ascon ha implementado varios diseños adaptativos para los mercados africanos: bastidores reforzados para soportar fluctuaciones de voltaje, sistemas de enfriamiento ampliados para climas cálidos y kits estandarizados de piezas de desgaste de reemplazo frecuente para minimizar el tiempo de inactividad.
En cuanto a servicios, el equipo chino proporciona supervisión de instalación en sitio, soporte de puesta en marcha y capacitación integral para operadores locales, con interfaces de usuario disponibles en chino, inglés o francés.
Lo más importante es que el precio inicial de los equipos chinos suele ser solo del 60 % al 70 % del de los equivalentes europeos, con tiempos de entrega mucho más cortos (4–6 meses frente a más de 12 meses). El embalaje para exportación utiliza sellado al vacío y cajas de madera para garantizar un transporte marítimo seguro. Al evaluar el costo total de propiedad —incluidos compra, flete, seguro, instalación, capacitación y repuestos—, los proveedores chinos demuestran claramente un valor superior, lo que explica por qué más proyectos africanos están eligiendo socios chinos.
5. Proceso de fabricación y control de calidad en fábrica: desde el recocido de alivio de tensiones hasta las pruebas finales
La confiabilidad a largo plazo de un rompedor de cascarilla depende de la calidad de su proceso de fabricación. En Ascon, cada componente crítico se somete a procedimientos estrictos: el bastidor se fabrica como un ensamblaje soldado, y cada pieza se recuece por separado para eliminar tensiones residuales y evitar deformaciones bajo carga prolongada. El sistema de rodillos incorpora un mecanismo de apertura rápida para proteger los rodillos cuando pasan las soldaduras, mientras que el motor de accionamiento y el codificador de alargamiento se conectan mediante acoplamientos de rótula para facilitar el mantenimiento y el ajuste.
Después del ensamblaje, cada unidad se somete a pruebas de simulación a plena carga para verificar la precisión del control de alargamiento (dentro de ±0,1 %) y la estabilidad de la tensión. Para pedidos de exportación, cada máquina incluye informes de prueba detallados, manuales de operación y una lista recomendada de repuestos.
6. Guía del comprador para compradores internacionales: preguntas clave y estrategias de evaluación de proveedores
Cuando los compradores africanos o de Oriente Medio se acercan a un proveedor chino para adquirir rompedores de cascarilla, deberían hacer las siguientes seis preguntas específicas, evitando la trampa de centrarse únicamente en un precio bajo:
Adaptabilidad técnica: solicite especificaciones claras sobre ancho máximo de banda, espesor y límite elástico, y pregunte por el rango de ajuste de alargamiento para grados específicos (por ejemplo, SAE 1006 local o AHSS).
Capacidades de personalización: pregunte si el proveedor ofrece diseños personalizados, como enfriamiento ampliado, materiales especiales para rodillos o sellado mejorado contra polvo, para adaptarse a las condiciones ambientales locales.
Desglose del costo total: solicite una cotización completa que cubra equipo, flete marítimo, seguro, supervisión de instalación, capacitación y kit de repuestos del primer año, para poder comparar el costo total entre diferentes fabricantes.
Soporte posventa: confirme el tiempo de respuesta para asistencia técnica, la ubicación del stock de repuestos (si hay un almacén local en África) y las opciones de soporte remoto (por ejemplo, guía por video o monitoreo IoT).
Casos de referencia: solicite referencias de proyectos similares que ya estén en funcionamiento en África u otros mercados emergentes, y conozca su rendimiento real y tasas de falla.
Capacidad de entrega: verifique las calificaciones de producción de la fábrica, su historial de exportación y su desempeño de entrega a tiempo; también es aconsejable una inspección independiente de terceros.
Al evaluar sistemáticamente estos aspectos, los compradores pueden seleccionar una empresa que no solo tenga precios competitivos, sino que también esté comprometida con una asociación a largo plazo. En el contexto de la modernización de la industria siderúrgica africana, elegir a un proveedor chino no se trata solo de comprar una máquina: se trata de obtener acceso a un ecosistema que incluye experiencia en ingeniería, capacitación y soporte ágil, lo cual es la clave para el éxito del proyecto.Rompedores de cascarilla