JSW Steel Coated Products Ltd. adjudicó un contrato a John Cockerill India Limited para construir un complejo de laminación en frío con una capacidad anual aproximada de 600 000 toneladas en Rajpura, India, cuya finalización está prevista para 2028.
El proyecto incluye una línea de decapado semicontinua, un molino de laminación en frío de 6 alturas con dos bastidores y una línea de galvanizado continuo. La línea de decapado opera a 200 mpm y está equipada con seis tanques de decapado y una cizalla de recorte de bordes de tipo torreta. Para la banda de acero, la cizalla de recorte de bordes no es un equipo aislado, sino un proceso de recorte de bordes en tres etapas que transcurre a través del decapado, la laminación y el galvanizado.
Línea de decapado: Primera etapa — Eliminación de defectos ocultos
La banda de entrada laminada en caliente está cubierta de cascarilla de óxido y sus bordes suelen presentar grietas, rebabas y ondulaciones. La tarea de la cizalla de recorte de bordes en la línea de decapado es cortar los defectos de borde y mantener una anchura constante. Durante el decapado, la cascarilla de óxido en los bordes de la banda es difícil de eliminar por completo. Si el recorte de bordes no se completa antes del galvanizado, los bordes no recibirán un galvanizado adecuado, lo que podría generar una mala adherencia del zinc.
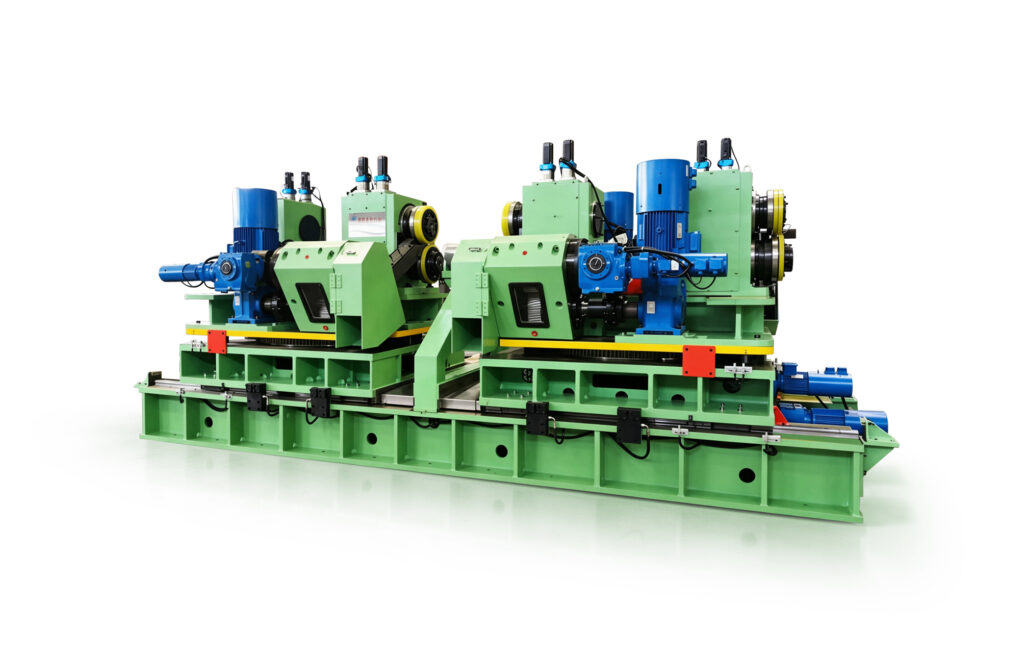
Por lo tanto, la cizalla de recorte de bordes de la línea de decapado asume la función de «eliminar defectos ocultos». El diseño de tipo torreta permite cambiar las cuchillas rápidamente sin detener la línea, adaptándose al ritmo continuo de alta velocidad de la línea de decapado. La práctica de la cizalla de recorte de bordes de la línea de decapado CP7 de nueva energía de WISCO demuestra que el equipo puede procesar acero silíceo de alta calidad con espesores de 1,6‑2,6 mm; tanto la velocidad de cizallamiento como la cantidad mínima de recorte de borde han alcanzado niveles líderes en la industria.
Molino de laminación en frío: Segunda etapa — Precisión de anchura
Tras entrar en el proceso de laminación en frío, la superficie de la banda ya está limpia, pero la reducción de espesor y el endurecimiento por deformación hacen que los bordes sean más sensibles. La función de la cizalla de recorte de bordes en el molino de laminación en frío pasa de «cortar limpiamente» a «cortar con precisión». Parámetros como el espacio y el solapamiento de los discos cortantes deben adaptarse a la fuerza de laminación y al sistema de tensión.
En la mayoría de los talleres de decapado y laminación, se utiliza una cizalla de recorte de bordes de tipo torre sin accionamiento, con una capacidad de recorte de borde diseñada de 5‑50 mm por cada lado. La relación de ajuste entre el espacio de la cuchilla y la resistencia y el espesor del material de la banda determina directamente la calidad del recorte de bordes. Si no se controlan adecuadamente los errores dimensionales del recorte de bordes, en el mejor de los casos afectarán a la tolerancia de anchura del producto terminado y, en el peor, provocarán grietas de borde en la laminación posterior.
El molino de laminación en frío del proyecto JSW puede operar a una velocidad máxima de 1500 mpm y laminar aceros de alta resistencia con una resistencia a la tracción de hasta 800 MPa, lo que plantea exigencias mayores en cuanto a rigidez y precisión dinámica de la cizalla de recorte de bordes.
Línea de galvanizado: Tercera etapa — Calidad superficial
La línea de galvanizado constituye el proceso final de recorte de bordes después de que la banda sale de la laminación en frío, y es donde la cizalla de recorte de bordes tiene mayor relevancia. Los productos galvanizados se destinan directamente a mercados de gama alta como chapas para automoción y electrodomésticos, con requisitos extremadamente estrictos sobre la calidad de los bordes. La línea de galvanizado de laminación en frío n.º 6 de Maanshan Iron & Steel está orientada a chapas galvanizadas anchas de gama alta para automoción; su sección clave de cizallamiento adopta un sistema de cizalla de recorte de bordes de doble torre y triturador de recortes.
Como equipo crítico en la línea de galvanizado, el rendimiento de la cizalla de recorte de bordes está directamente relacionado con la precisión del producto y la eficiencia de producción. En el proceso de galvanizado, la cizalla de recorte de bordes no solo debe garantizar la precisión de anchura, sino también evitar defectos como rebabas y bordes plegados.
Cualquier defecto de borde se magnifica tras el recubrimiento de zinc posterior y se convierte en un defecto irreparable del producto terminado. Un ajuste incorrecto de los parámetros de cizallamiento y un cambio no estandarizado del cabezal cortante generan directamente un recorte de bordes deficiente y afectan al rendimiento de primera pasada de la línea principal.
De tres etapas independientes a un proceso continuo
Esto significa que la cizalla de recorte de bordes ya no es solamente un equipo que ejecuta pasivamente tareas de recorte de bordes, sino un nodo de proceso activo que participa en el control del ritmo de la línea. Después de la puesta en marcha del proyecto Rajpura de JSW en 2028, merece seguir prestando atención a cómo la cizalla de recorte de bordes de tipo torreta de la línea de decapado coordinará las estrategias de recorte de bordes en los procesos de laminación en frío y galvanizado.
Adaptabilidad de la cizalla de recorte de bordes ASCON en distintas líneas de producción
En el sistema de fabricación y suministro de cizallas de recorte de bordes, las marcas internacionales han ocupado desde hace tiempo el mercado de gama alta, mientras que las empresas nacionales de equipos metalúrgicos también siguen avanzando. ASCON también está posicionada en esta categoría de equipos; sus productos de cizalla de recorte de bordes presentan consideraciones diferenciadas en el diseño estructural y la adaptabilidad al proceso según las necesidades de las distintas líneas de producción.
Para las condiciones de la línea de decapado, el diseño de nuestra cizalla de recorte de bordes se centra en la estabilidad y la vida útil de la cuchilla bajo cizallamiento a alta velocidad, adaptándose a las características de funcionamiento continuo y a la banda de entrada con cascarilla de óxido superficial. El equipo admite configuraciones estructurales de tipo torreta o doble torre, facilitando el cambio rápido de cuchillas en línea y reduciendo los tiempos de parada.
Para las líneas de laminación en frío, nuestras cizallas de recorte de bordes cuentan con mayor precisión de ajuste del espacio de los discos cortantes y rigidez, para cumplir los requisitos de precisión de recorte de bordes de aceros de alta resistencia y bandas de espesor fino; los parámetros de cizallamiento pueden adaptarse de forma específica según el espesor y la resistencia del material.
Para las líneas de galvanizado, ASCON hace mayor hincapié en la estabilidad de la calidad del borde después del cizallamiento, con optimizaciones estructurales para evitar defectos como rebabas y bordes plegados; al mismo tiempo admite el ajuste en línea y los cambios de proceso sin parada, para adaptarse a escenarios con requisitos elevados de calidad superficial como chapas para automoción y electrodomésticos.
La línea de productos de ASCON cubre cizallas de recorte de bordes, trituradores de recortes y otros equipos y repuestos metalúrgicos. Puede ofrecer soluciones personalizadas según la configuración específica de la línea y los tipos de material, adaptándose con flexibilidad desde estructuras de torre simple hasta doble torre. Para todo el proceso de la banda, desde el decapado hasta la laminación en frío y el galvanizado, podemos suministrar soluciones integradas de equipos de recorte de bordes, ayudando a los usuarios a mantener la coherencia de las estrategias de recorte de bordes en los distintos procesos.
Temas que pueden interesarle:
Nuestros productos, equipos y repuestos también están publicados en Made-in-China https://membercenter.made-in-china.com/, puedes acceder para obtener cotizaciones y descripciones detalladas.